碳鋼精密等離子切割與鈑金件加工 從1mm到20mm的紡機直梯件制造
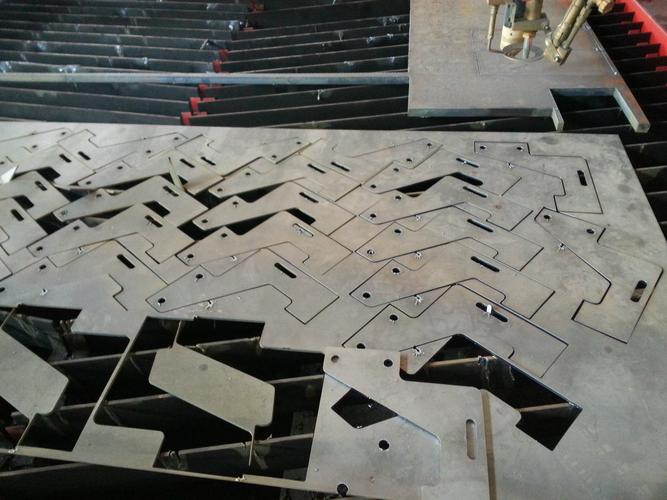
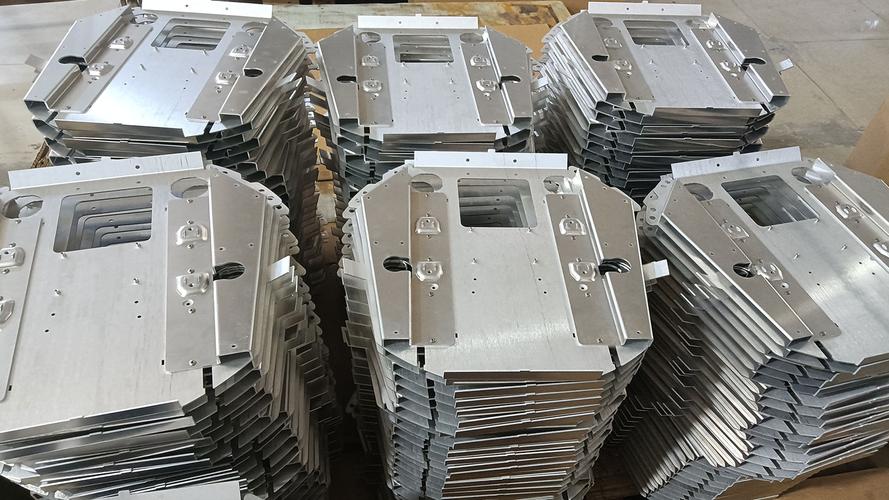
在現代金屬加工領域,碳鋼因其強度高、成本適中、可焊性好等特點,被廣泛應用于機械制造、紡織設備、建筑鋼結構等行業。針對不同厚度的碳鋼工件,如何實現高效、精密的切割與成形,是鈑金加工企業的核心能力之一。本文將圍繞“1mm~20mm碳鋼金屬加工”、“精密等離子切割件”、“鈑金件加工”以及“紡機直梯件”等關鍵詞,系統介紹相關工藝要點與質量控制。
一、1mm~20mm碳鋼的加工特性與范圍
碳鋼厚度從1mm到20mm跨度較大,加工方式需區別對待:
- 1mm~6mm薄板:可采用激光切割或精細等離子切割,切口窄、熱影響區小,適合紡機直梯件中需要折彎、沖孔的鈑金結構件。
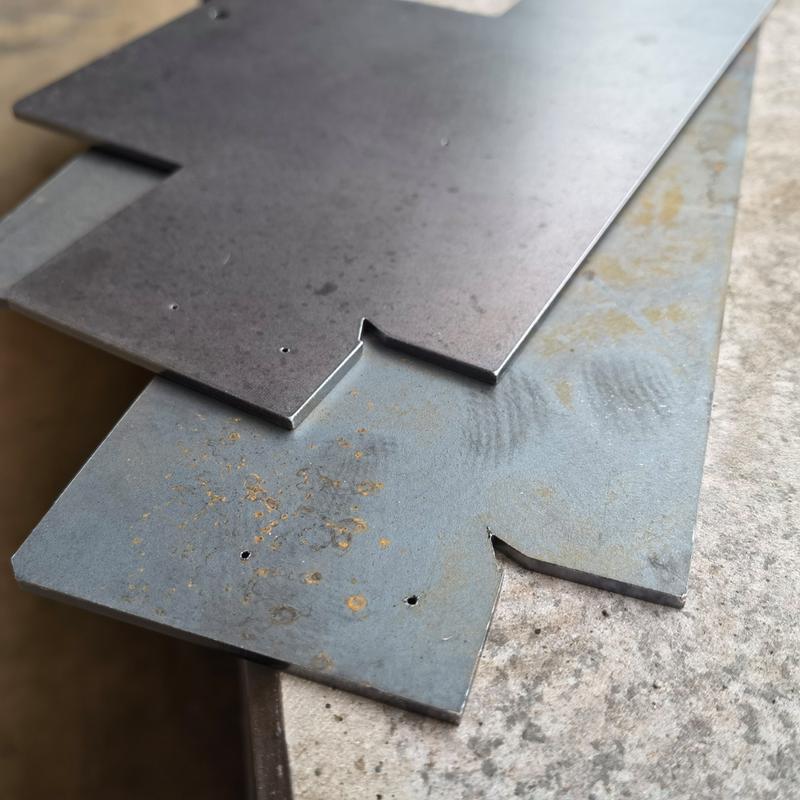
- 6mm~20mm中厚板:激光切割效率下降、設備成本高,此時精密等離子切割成為更經濟高效的選擇。現代精細等離子電源配合數控系統,可實現±0.2mm~±0.5mm的切割精度,切口垂直度好,掛渣少。
需要說明的是,20mm碳鋼若要求極高的尺寸精度(如±0.1mm以內),仍建議采用激光或水刀;但一般紡機直梯件的結構支撐、連接板等部位,精密等離子切割完全滿足圖紙要求。
二、精密等離子切割件的工藝優勢
- 切口質量高:采用精細等離子氣體(如氧氣或氮氣混合氣),配合小孔徑噴嘴,切口面粗糙度可控制在Ra12.5以內,多數情況下無需二次銑邊。
- 熱變形可控:相比火焰切割,等離子割縫更窄(1mm板約0.8-1.2mm,20mm板約2-3mm),熱影響區更小,對紡織機械中細長直梯件的直線度有利。
- 切割速度快:20mm碳鋼等離子切割速度可達1.2~2.5m/min(視電流與氣體),遠高于火焰切割。
- 自動化程度高:搭配數控切割平臺,可批量切割復雜二維輪廓,批量一致性好。
三、鈑金件加工的關鍵流程
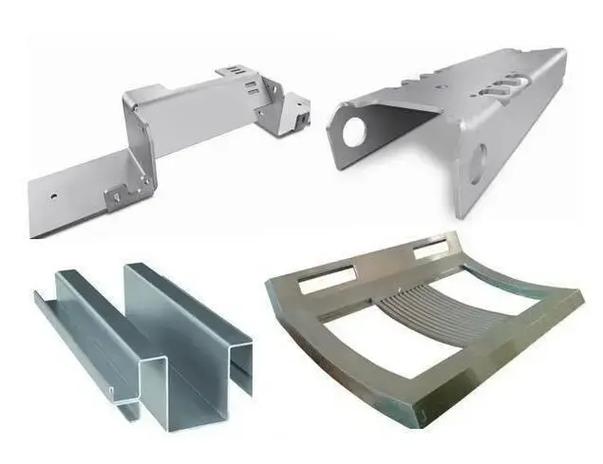
對于紡機直梯件這類鈑金產品,完整加工鏈通常包括:
- 下料:根據板厚選用精密等離子切割或激光切割。需注意割縫補償、引弧板設置。
- 折彎成型:數控折彎機按展開圖折彎,直梯件的踏板、側梁等角度公差通常±0.5°。
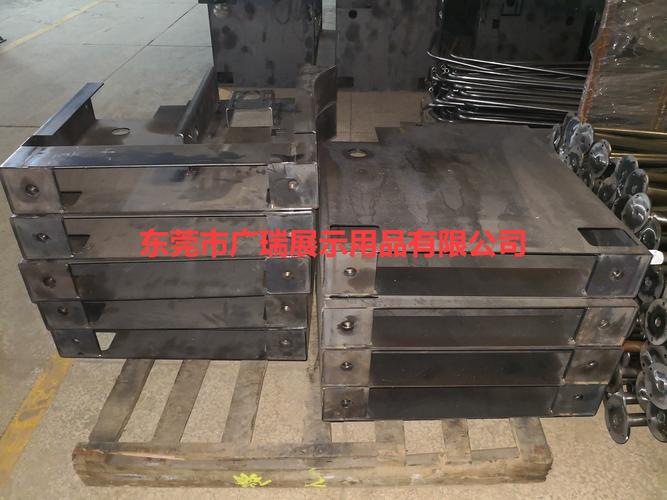
- 焊接:碳鋼件多采用CO?氣保焊或機器人焊接,注意控制熱輸入防止變形。
- 表面處理:拋丸、酸洗磷化或噴塑、噴漆,根據紡機使用環境(濕度、油脂)選擇。
- 檢驗:重點檢查孔位、長度、直線度、焊縫強度,配合專用檢具。
四、紡機直梯件的特殊要求
紡織機械中的直梯件(如登高梯、檢修平臺梯)與普通結構件有所不同:
- 安全載荷:需按紡機設計要求(如每級踏板承載≥150kg)選材與焊接。
- 防滑與防勾絲:梯檔表面常沖防滑凸點或包覆防滑條;紡織車間飛絮多,工件應避免尖銳毛刺,切口需倒鈍。
- 尺寸互換性:批量大的直梯件應采用統一基準的工裝夾具,配合精密切割下料,保證安裝孔位一致。
- 表面耐蝕:碳鋼件長期處于濕熱環境需鍍鋅或噴塑,且割渣清理要徹底,否則腐蝕從掛渣處開始。
五、典型質量風險與對策
| 問題 | 原因 | 措施 |
|------|------|------|
| 切割面掛渣 | 切割速度過快或氣壓不足 | 降低速度10%,檢查切割氧純度,改用精細割嘴 |
| 零件變形 | 排版不合理、割縫補償不當 | 增大共邊切割間距,最后割去廢料框,優化引弧順序 |
| 折彎開裂 | 1~3mm冷軋板折彎R角過小,沿軋制方向開裂 | 下料時讓折彎線垂直于軋制方向,增大最低折彎內圓 |
| 孔位超差 | 等離子熱變形或定位失誤 | 使用中厚板先鉆小孔,若用等離子割孔需停頓修圓,增加測量頻次 |
六、
針對“1mm~20mm碳鋼”的鈑金件加工需求,精密等離子切割在6mm以上厚度具有綜合優勢,能夠高效穩定地制備紡機直梯件的各種二維輪廓。再配合規范的折彎、焊接與表面處理工藝,輔以合理的焊接工裝與檢驗,完全可以滿足紡織機械對直梯件精度、強度與耐用性的要求。加工企業應根據具體工件厚度、批量大小和精度等級,選擇最優的“削減—成形—連接”方案。